核心要点
确保多芯片封装的可靠性,需要采用多种方法来检测亚表面缺陷。
键合和互连问题尤为突出,需要增加更多检测环节。
确保可靠性需要打通往往相互割裂的数据孤岛。
向多芯片封装的转变,正在迫使芯片测试和检测方式发生改变,以实现足够的良率爬坡,或更快地响应良率异常。
一、为什么传统的检测手段"不够用"了?
封装工程团队长期依赖光学检测和电性测试来发现封装制造问题,但对于基于小芯片的设计而言,仅靠这些方法已不再足够:
待检对象激增至原先的三倍:需要检测和验证的子组件数量增加了两倍以上;
特征尺寸持续微缩:焊球、凸块和微凸块的节距与尺寸不断缩小,对计量和检测技术提出更高要求;
晶圆减薄带来新风险:为缩短信号传输距离,晶圆和硅中介层需要减薄,亚表面裂纹和侧壁裂纹风险随之增加。
这些细微缺陷往往能逃过检测和电性测试,却可能在实际使用中导致整个多芯片封装失效。
好消息是,有办法将这些问题降到最低,核心思路有两条:改进可测性设计(DFT)方法,以及在封装流程中尽可能早地进行多模态检测与计量。
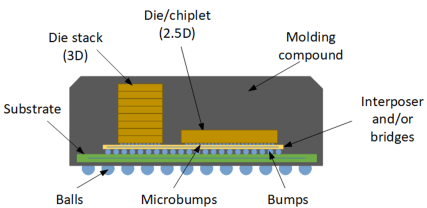
图1:先进封装产品包含多个组件,受益于计量、检测和测试。来源:Bryon Moyer/Semiconductor Engineering
二、AOI仍是主力,但"盲区"必须补上
自动光学检测(AOI)仍然是识别封装制造中良率损失来源的主力手段。它擅长检测RDL(重布线层)和凸块缺陷——开路、短路、线宽异常、凸块缺失或变形、表面污染等。
但它有一个根本短板:看不到隐藏的互连、亚表面空洞和键合完整性问题,而这些恰恰是先进封装中日益普遍的失效模式。
"AOI仍然具有价值,但它在检测隐藏互连、亚表面空洞和键合完整性问题方面存在根本不足,而这些恰恰是先进封装中日益普遍的失效模式。声学和X射线检测技术也可用于评估管芯到管芯的I/O连通性,以及引线、凸块和互连结构的质量。"
—— Vidya Vijay,Nordson Test & Inspection,WaferSense & MRS高级产品线经理
计量的作用同样需要扩展。
"除了灵敏度越来越高的缺陷检测外,各种计量能力也变得越来越重要。这些测量可包括通孔和重布线层(RDL)的关键尺寸,以及凸块高度、薄膜厚度、RDL厚度和通孔深度。"
—— Monita Pau,Onto Innovation,产品营销高级总监
AOI的进化方向是灵敏度更高、检测环节更多:
检测点前移:制造商不再等待金属化步骤完成后才检测,而是在整个积层工艺中增加检测点——光刻胶/介质层压后、图形化后、通孔形成后,都在检测;
2D+3D成像结合:可检测RDL缺陷、焊盘尺寸变化、凸块直径/高度/共面性,以及组件缺失或错位、表面污染、划痕和裂纹;
AI缺陷分类+多角度成像:凭借多重反射抑制技术,高反射凸块表面上小至15微米的缺陷都能被可靠检测,技术路线图可延伸至10微米以下。AOI仍然是生产中100%在线检测的最快解决方案。
图2:焊料凸块和铜柱的制造工艺流程。来源:Bryon Moyer/Semiconductor Engineering
在工艺控制方面,还需要评估焊料冶金成分。微型X射线荧光(µXRF)是控制焊料凸块成分(SnAg中Ag的百分比)和金属层厚度(包括Cu、Ti、Ni、Au)的天然技术,自2006年左右开始用于在线监测,随着凸块直径减小变得越来越关键。
三、看穿多层结构:声学、X射线和红外
当光学手段力不从心时,需要能"看穿"多层结构的技术。
声学检测(SAM)
扫描声学显微镜(SAM)在检测分层、空洞和裂纹方面非常有效。越来越多的计量不再仅仅用作通过/失败的门槛,而是作为监测工艺步骤、防止漏检的关键工艺控制信号。
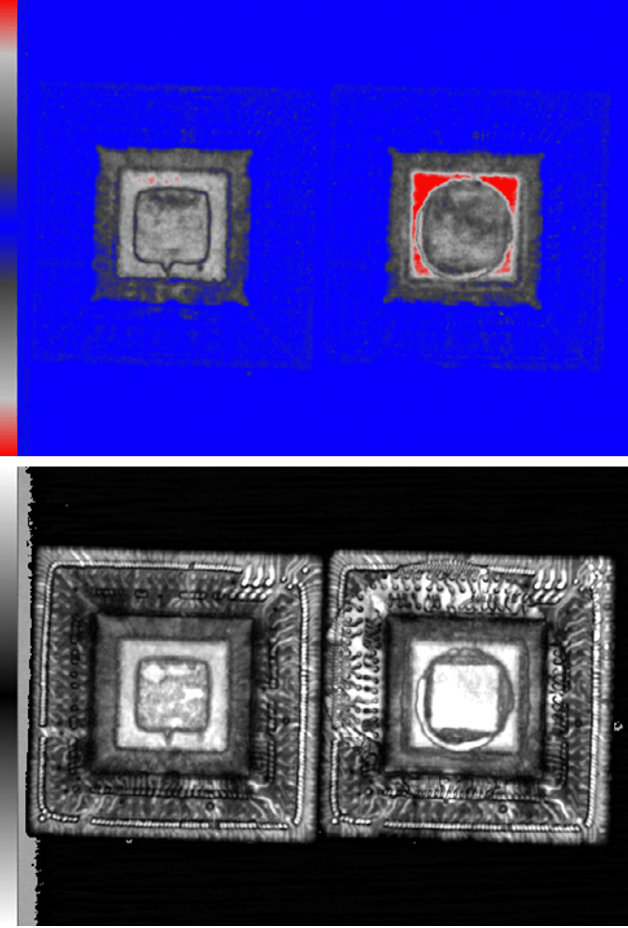
图3:堆叠管芯中,2号管芯与基板之间的分层声学成像检测。来源:Nordson Test & Inspection
X射线检测
X射线技术擅长观察层与层之间,非常适合评估热压键合后的键合质量。X射线设备可用于所有形式的晶圆级封装,并可经过训练来检测冷焊、枕头效应(Head-in-Pillow)缺陷、错位和特征缺失。
其中,X射线形貌术(XRT)有其特定应用场景:
键合前筛选已知良好管芯:确保不存在可能导致后续失效的关键晶体缺陷;
硅中介层缺陷检测:硅中介层在封装过程中容易出现较高的破损率,检测通常在晶圆或面板制造过程的早期进行;
键合过程裂纹检测:在晶圆到晶圆(W2W)和管芯到晶圆(D2W)键合过程中,检测键合引起的裂纹和缺陷。热压键合过程中施加的机械力从几十到几千牛顿不等,减薄后的管芯和晶圆非常脆弱,X射线成像可以揭示外部不可见的内部裂纹扩展,这些裂纹可能在后续封装步骤中导致晶圆破裂和器件失效。
"XRT可用于在键合前筛选已知良好管芯,确保不存在可能导致后续失效的关键晶体缺陷。此外,XRT还用于硅中介层的缺陷检测,硅中介层在封装过程中容易出现较高的破损率。检测通常在晶圆或面板制造过程的早期进行。这些应用目前处于早期研发和工艺开发阶段,预计未来将扩展到大批量制造(HVM)。"
—— John Wall,Bruker,化合物半导体业务产品经理
红外检测
先进封装引入了多种机械应力,导致裂纹缺陷的机会更多。在背面研磨和管芯切割过程中,裂纹是主要的缺陷类型——由切割刀片或研磨机产生的机械应力所致,可能出现在切割道或管芯背面,分为背面裂纹、内部裂纹或发丝裂纹。一旦产生,这些裂纹可能扩展到有源管芯区域,影响单个管芯的良率,严重情况下甚至导致整片晶圆破裂。这对于2.5D先进封装尤为关键,因为切割后的管芯通过键合工艺附着到其他器件上,贴片和键合工艺会引入额外的力,可能进一步损害整个器件的完整性。
图4:垂直微裂纹光学与红外检测能力的比较。来源:Cohu
切割后,5至10微米范围内的裂纹检测对光学技术来说变得具有挑战性,而红外检测具有更高的灵敏度。除了X射线,红外是另一种可以穿透叠层、检测嵌入式缺陷的技术。例如,用红外检测封装后小芯片上的裂纹。借助最新的检测组件,在线100%红外检测已经成为可能。
键合步骤后的缺陷检测对基于小芯片的产品至关重要,工艺异常的检测可以节省数十万美元。工程团队可以使用光学模态来测量明显的错位。
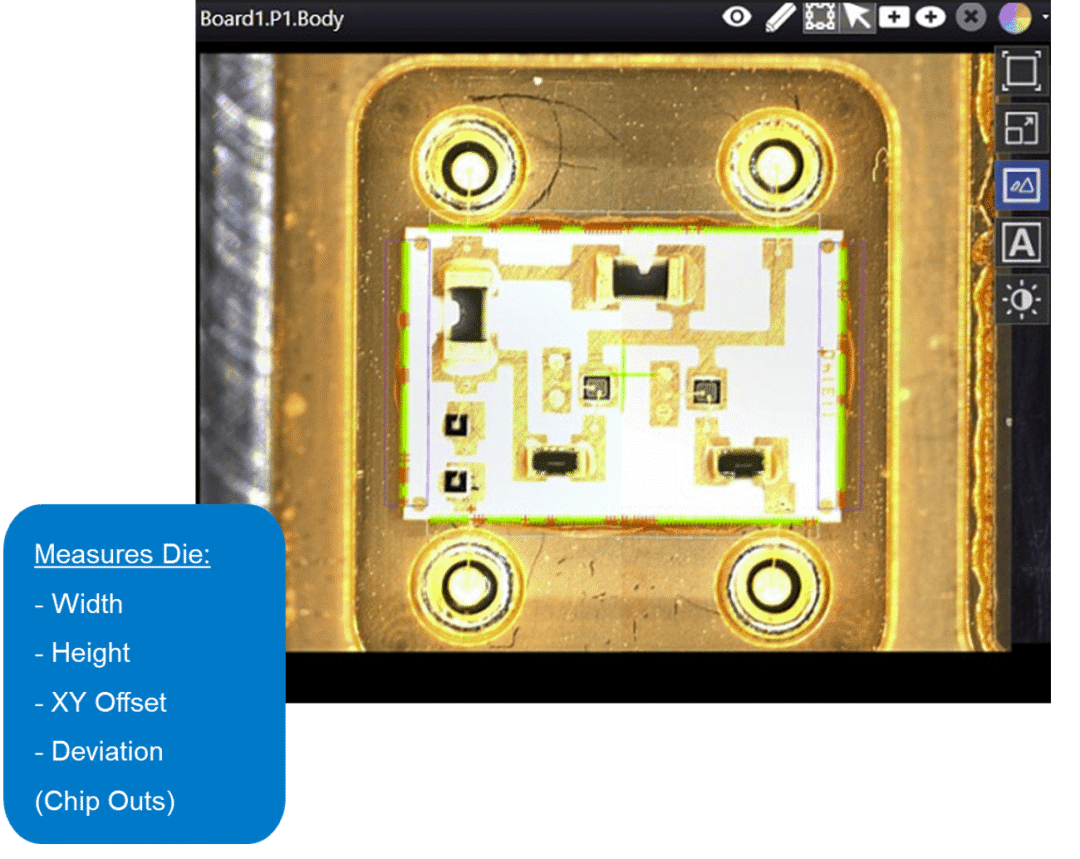
图5:封装后光学测量的关注项。来源:Nordson Test & Inspection
四、电性测试:从"通过/失败"到"裕量监测"
在制造环境中,电性封装测试(ATE和系统级测试)是检测失效并反馈封装工艺健康状况的最后机会。但这需要辅以片上监测器,以检测I/O电路和互连性能中的细微变化和离群值。
"实际上,最有效的DFx策略是多种方法的结合。成像和计量能捕获明显缺陷并提供早期工艺反馈。嵌入式热传感器和应力相关传感器提供上下文信息,帮助定位根本原因。对互连和逻辑路径的高分辨率电性监测形成闭环,显示封装变异是否真的在侵蚀裕量。它们共同为改进封装产线提供可操作的反馈,而不是各自孤立、难以单独解读的指标。"
—— Nir Sever,proteanTecs,业务发展高级总监
工艺漂移、缺陷异常和离群性能需要在制造的每个环节被识别出来。这在多芯片封装中变得更具挑战性,因为特征参数和缺陷机制因每个组件而异。
边界扫描
将缺陷识别前移
最古老的PCB标准1149.1支持点对点测试,仅需为边界扫描电路供电,且与I/O无关。这种方法在先进封装中可能非常强大,因为它可以将封装缺陷的电性识别进一步前移。
"问题在于其他互连没有通用标准,尤其是当同一封装中包含来自不同公司的逻辑管芯时。此外,UCIe和HBM互连测试需要为整个小芯片供电,并使用相当复杂的设备进行测试。边界扫描的潜在优势在于,你可能只需为I/O供电并运行非常简单的数据序列,从而消除许多热和设备复杂性方面的挑战。执行此类测试的硬件可以小到足以与封装流程在线集成,立即发现失效并在产生更多有缺陷器件之前推动纠正措施。小芯片的一个复杂问题是,增加这种测试能力是否会影响高速I/O的性能,而这些I/O是针对低功耗优化的。"
—— Ken Lanier,Teradyne,首席技术专家兼战略业务发展总监
片上监测器
捕捉"边缘缺陷"
I/O及相关互连的参数性能可以检测细微的封装缺陷,这些缺陷往往能逃过微凸块、凸块、互连和键合的检测。如今,基于小芯片产品的大多数互连标准使片上监测器能够通过测量数据眼图中的时序和电压裕量,来评估点对点互连的电性健康状况。
一条处于边缘状态的通道可能通过简单的基于DFT的测试,但在系统中零时刻即失效,或者在热循环后当边缘键合变为开路时失效。
"标准的MBiST和协议级测试本质上是通过/失败的。它们在捕获明显故障(如开路或完全短路)方面非常有效,但对边缘互连行为视而不见。在HBM客户案例中,问题被追溯到中介层上的封装后缺陷,这些缺陷仅表现为信号裕量降低,而非彻底的功能失效。嵌入式互连监测揭示了两种主要机制。一种是相邻通道之间的电阻性桥接,这略微降低了信号质量,但仍使MBiST通过。另一种是由管芯翘曲和机械应力引起的更广泛的裕量损失,这种损失以相关方式影响多个相邻通道。"
—— Nir Sever,proteanTecs,业务发展高级总监
五、真正的瓶颈:数据不连通,根因找不到
检测技术在进步,但有一个问题比检测本身更难:把所有数据关联起来。
检测、测试和设备数据通常位于不同的孤岛中,往往来自不同的供应商。检测出信号时,距离导致缺陷的工艺步骤,往往已经过去10道工序。如果没有跨越各个小芯片封装工艺步骤的关联数据,工程团队要在如此上游的位置找到根本原因几乎是不可能的任务。
"最难的部分不是检测本身,而是将所有数据关联起来。检测、测试和设备数据通常位于不同的孤岛中,往往来自不同的供应商。将上游工艺条件与下游电性失效关联起来仍然缓慢且非常依赖人工。这正是我们提供光学、声学和X射线检测解决方案的原因,以提供跨工艺的更广泛可见性,并帮助弥补这些差距。"
—— Vidya Vijay,Nordson Test & Inspection
其他人也认同测试与封装之间缺乏数据共享的问题。
"在我的工作中,我观察到我们的客户都有一定程度的可追溯性。他们正在追踪最重要和最大的芯片,这些芯片使用内部ID。他们的关注点通常直接从晶圆测试到最终测试,即将最终测试与晶圆测试和晶圆制造数据关联起来。但他们遗漏了所有的封装工艺数据。随着先进封装的复杂性增加,更多缺陷发生在封装过程中,因此,由于未能将测试数据与封装工艺数据关联起来,改进封装工艺的机会受到了阻碍。"
—— Dave Huntley,PDF Solutions,业务发展总监
随着连接小芯片的信号超过10,000条,有缺陷互连的空间特异性变得至关重要。这些数据可以将缺陷关联到工艺设备环境中的特定位置,例如管芯搬运机的角落。
"价值不仅仅在于检测出了问题,还在于识别出为什么以及在哪里出了问题。当你能看到电阻性行为、跨通道的空间相关性和裕量退化趋势时,你就可以将意外失效率转化为可操作的工艺经验,而不是现场失效或代价高昂的过度筛选。"
—— Nir Sever,proteanTecs,业务发展高级总监
六、结语:从"缺陷检测"到"工艺推断"
随着基于小芯片的器件不断增加,工厂正从单纯的缺陷检测转向工艺推断。这要求工程团队考虑三件事:
增加检测环节,在封装流程中尽可能早地发现问题;
通过I/O参数测试实现离群值检测,捕捉传统测试发现不了的边缘缺陷;
将所有检测和测试数据与封装工艺信息关联起来,形成从缺陷到根因的完整闭环。
这些投资的驱动力,是晚期检测带来的巨大成本——多芯片封装一旦在最终步骤才发现问题,意味着大量良好管芯因子组件缺陷而随之报废。
"测试和检测流程将快速演进,鉴于多芯片封装失效会导致大量良好管芯因硅故障或在最终封装步骤之前未被发现的子组件问题而被报废,其巨大的经济影响将推动这一进程。工艺控制步骤可以通过良好的FMEA(失效模式与影响分析)流程来确定目标,但许多改进将由后续制造步骤或现场中出现的失效,以经验方式驱动。"
—— Ken Lanier,Teradyne
关于作者
Anne Meixner是Semiconductor Engineering的特约编辑,在半导体行业拥有30多年经验。她在IBM担任年轻工程师时就对半导体制造过程中的缺陷产生了浓厚兴趣,此后,她专注于测试方法研究,重点关注混合信号与模拟DFT领域。Meixner曾在IBM、卡内基梅隆大学和英特尔工作,拥有三项美国专利,并两次获得IEEE国际测试会议最佳论文奖。她于2015年创立了The Engineers' Daughter,提供半导体测试咨询和工程师指导服务。
本文编译自 Semiconductor Engineering
作者 Anne Meixner